


Quan s'utilitzen equips d'envasament automàtic en molts casos, sovint es produeix una situació en què l'equip funciona amb normalitat, però el pes de l'envasat fluctua de manera imprevisible, de vegades sent massa pesat i de vegades massa lleuger, sense cap patró evident. Aquest problema de "precisió inconsistent" és encara més problemàtic que el temps d'inactivitat complet perquè no només afecta la qualitat, sinó que també és difícil determinar-ne la causa.
Des de l'experiència pràctica, quan es troba amb aquest problema, no s'ha de sospitar immediatament de la qualitat de l'equip. En canvi, cal investigar sistemàticament diversos punts clau.
En primer lloc, es recomana prioritzar la comprovació del propi sistema de pesatge. El sensor de pesatge és el nucli de la precisió. Si el cos de pesatge es veu alterat per forces externes, com ara el contacte amb el marc, els elements de fixació massa ajustats o les fonts de vibració al seu voltant, afectarà directament l'estabilitat de les dades. Alguns llocs, després de la neteja o el manteniment, no recuperen el seu estat original, i també és molt probable que es produeixi aquest problema. A més, si el calibratge no es fa durant molt de temps, la precisió es desviarà, que és una situació habitual.
A continuació, comproveu l'estat del material. Molta gent tendeix a passar per alt aquest punt, però de fet, els canvis materials són una causa important de les fluctuacions de precisió. Per exemple, els canvis en el contingut d'humitat, la mida desigual de les partícules i la formació de grumolls en els materials en pols afectaran la continuïtat de la descàrrega. Si hi ha canvis sobtats en la velocitat de descàrrega durant el procés, fins i tot el sistema de pesatge més precís no pot garantir resultats estables.
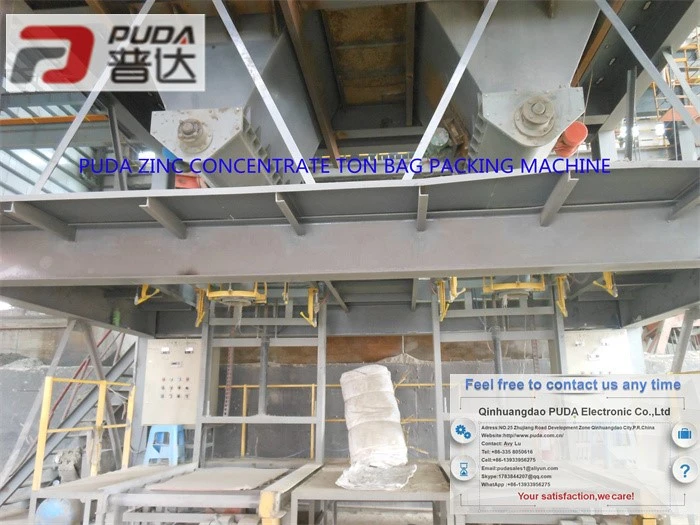
A continuació, mireu el mètode d'alimentació i la lògica de control. Normalment, l'equip d'envasament automàtic es divideix en dues etapes: "alimentació ràpida" i "reposició fina". Si la configuració dels paràmetres no és raonable, com ara punts de commutació inexactes o temps de reposició excessiu o insuficient, es produirà sobrepès o baix pes. Alguns llocs, en un intent d'augmentar la velocitat, configuren la velocitat d'alimentació molt alta, però la precisió en realitat disminueix. Aquesta situació és molt típica.
El sistema pneumàtic també mereix una atenció especial. La pressió de l'aire inestable i els moviments lents del cilindre afectaran el moment del canvi de material, influint així en el pes final. Especialment en tallers amb un gran consum d'aire, si la font d'aire fluctua significativament, és probable que el problema de precisió es repeteixi.
Un altre punt que es pot passar per alt fàcilment és l'entorn operatiu de l'equip. Per exemple, les vibracions del sòl, el funcionament de maquinària gran al voltant de l'equip o la interferència del vent a la zona de pesatge, tot això pot afectar els sensors i provocar fluctuacions de dades.
Si el lloc necessita determinar ràpidament el problema, es pot seguir un enfocament senzill: primer descartar si el sistema de pesatge està alterat, després confirmar si els materials són estables, després comprovar els paràmetres d'alimentació i, finalment, mirar la font d'aire i l'entorn. En general, seguint aquesta seqüència de comprovacions, es poden identificar la majoria dels problemes.
Des d'una perspectiva d'ús a llarg termini, per mantenir l'equip d'embalatge automàtic amb una precisió estable, no es tracta només d'ajustar els paràmetres una vegada. La clau és establir un hàbit d'inspecció diari, com ara un calibratge regular, prestar atenció als canvis de material i comprovar l'estabilitat de la font d'aire. Aquests detalls sovint determinen l'efecte de funcionament de l'equip.


